车载T-Box的Micro SIM卡座耐温选型复盘
一台 T-Box 藏在座椅下方或仪表台后面,用户一辈子不会去看里面那颗 Micro SIM 卡座。但某车载终端厂商的售后记录里,冬季返修的第一嫌疑常常是它:车在室外停一夜,早上冷启动导航不联网、远程控制失联,开到公司熄火再启动,故障自己消失了。产线常温电测全过,实验室复测复现不出来,这个问题悬了三个月。这次复盘的结论不是"换一家供应商",而是原来那套按消费级温区定下的选型口径,撑不住车载的实际工况。下面把过程完整拆开。
故障画像:只在冷车第一次上电时出现
客户的描述很一致:室外温度低于 -15℃、停放四小时以上,第一次上电时主控读不到卡,重试两三次偶尔能通;车辆运行二十分钟、舱内温度回升后,故障不再出现。同一张卡插到别的整机上正常,同一台整机换张新卡也未必好转。现象随机,指向性很差,这也是它被误判为固件问题的原因。
复现方法比想象中简单:不要等它坏,把整机放进低温箱,-20℃ 恒温四小时,取出后立即上电读卡,故障率能复现到三成左右。常温抽测五十台全过,恰恰是因为漏了"冷透"这一步。很多号称偶发的不认卡,本质是测试条件没覆盖真实工况。
第二个动作是把卡座单独拿出来量。用四线法在低温箱内直接测端子与卡面触点之间的接触电阻:常温下二十几毫欧的样件,冷透后有一半升到一百毫欧以上,越过了行业常用的失效判定线。到这一步,问题就从"整机玄学"变成了一条可测量的曲线。
失效链:温度只是触发器,真正断的有三段
第一段在塑胶件。卡腔尺寸由塑胶件决定,低温下材料收缩,不同牌号的收缩率不一致,卡腔相对位置会偏出几十微米。Micro SIM 卡片本身厚 0.76mm、外形 25×15mm,靠端子正向力压在触点区,卡腔一旦偏位,受力形态就从"均匀压住"变成"局部顶住",另外几处触点等于悬空。
第二段在端子。低温下弹片材料弹性模量上升,正向力不是变小而是变大,表面上更保险,但冷热循环会在镀层上积累微裂纹,底层金属一旦暴露就开始氧化;卡面触点长期处在舱内湿热环境里,也会形成一层氧化膜。接触电阻抬高主要是因为膜电阻增加,正向力的变化只是次要因素。镀金层的意义正在这里:厚度足够时金层不易被磨穿,而金表面的氧化膜极薄、又容易被机械力破坏,接触才稳定。
第三段在振动。ISO 16750-3 规定的振动谱放到实车上,会变成持续的微幅摩擦,卡片在卡腔里每个接触点都在动。微动磨损失效是缓慢的,头两年看不出来,第三年开始集中冒头。三段叠在一起,才会出现"冬天某个温度区间才失效"这种难查的现象。只治一段,问题一定复发。
Micro SIM 卡座的三个结构约束
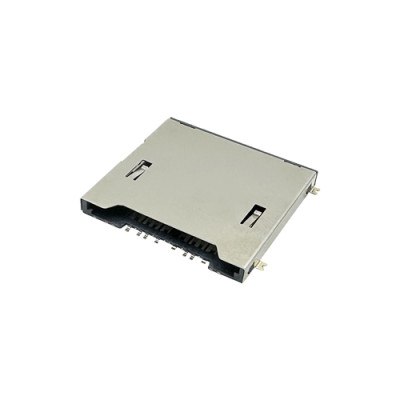
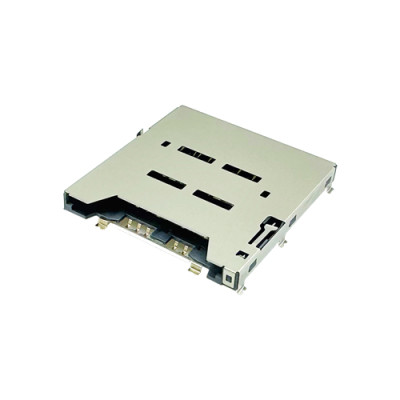
3FF 卡片 25×15mm,面积是 Nano SIM(12.3×8.8mm)的两倍多。面积大带来两个后果:卡座占板面积大,T-Box 主板本来就挤;卡片悬臂长,振动下卡尾位移更大,对限位结构的要求比小卡型高。
装法上,贴板省加工,沉板省高度。T-Box 通常装在座椅下或仪表台后,空间不算最紧,贴板方案够用;如果是集成到中控屏后方的紧凑模块,堆叠高度被压到极限,才值得为沉板付出 PCB 开槽和回流变形的代价。这类取舍没有通用答案,看的是整机的堆叠图,不是卡座本身的参数表。
插拔方式反而简单。车载 T-Box 的卡一年可能都不换一次,直接插拔结构最省事,不必为手感多付一套推拉机构。但"不常插拔"不等于"不用防脱":振动环境下卡片会在卡腔里小幅窜动,必须靠外壳限位压住,或者用卡到位侦测端子确认卡片真的落到底。双侦测端子的设计思路就是一个触点判断有无卡、另一个判断是否落位,避免"插了一半也算识别到"的假状态。
为什么这个项目没直接换成 Nano SIM
第一反应通常是换成更小的 Nano SIM 卡座,卡座本身还能做到 H1.1mm,高度和面积都占优。但这个项目没走这条路,原因在卡,不在座。
车联网项目大量使用的物联网卡、行业定向卡,运营商侧发出的规格不少仍是 3FF,部分还是工业级宽温卡。整机厂如果把卡座改成 4FF,用户或装车端就要加转接托,等于把卡座问题转移成卡托问题。转接托的厚度公差与卡腔公差叠加,接触压力更难保证,短期能用,长期就是间歇性不认卡。
所以更稳的做法是把 3FF 卡座的可靠性做上去,而不是换成更小的卡型。判断标准很简单:这张卡由谁提供、后续几年会不会更换卡型、装车端有没有人手去装卡托。三个问题答完,卡型基本就定了,跟潮流无关。
四个容易踩的误区
误区一:把常温电测当成交付验证
常温全测只能筛出开路、短路和端子变形,筛不出低温接触电阻劣化。车规项目的电测要覆盖温区两端,而且要在恒温结束后立即测,等整机回温再测,等于什么都没测。
误区二:把插拔寿命当唯一机械指标
10000 次是寿命门槛,但真正决定日常表现的是插拔力区间。3~25N 这个范围看着宽,上限过高意味着每次插拔都在刮镀层,下限过低则振动下容易瞬断。选型时两个数要一起看,只看寿命次数容易选到"耐用但难插"或"好插但不耐振"的极端件。
误区三:拿消费级温区套车规场景
行业里习惯按消费级、工业级、车规级套一个温区,但这些是场景侧的需求口径,不等于任何一家供应商的实际交付能力。谈温区必须落到对方明确声明的范围与实测报告上,两样对不上就还是纸面参数。把消费电子的验证习惯直接搬到车上,是这类问题最常见的起点。
误区四:忽略焊接面,只盯接触面
端子共面度 ±0.05mm、全区域焊接平面度 0.05mm max,这两个数决定回流焊后的立碑与虚焊概率。板子翘一点,卡座就一头翘起,接触电阻再好也白搭。来料检验里没有平面度这一项,前面所有努力都建在流沙上。
实用建议:五项核查与四组测试
把上面这些收敛成可执行的清单,选型时逐项对着问,比通读规格书有效。
温区要有实测背书。声明 -45~80℃ 之外,还要低温接触电阻数据,而不是只有常温一组。
接触电阻看两端。常温 ≤30mΩ 是基本线,低温端同样要在这个量级,镀金层 ≥0.025µm、端子用磷铜。
机械指标成对看。插拔寿命 10000 次配插拔力 3~25N,两个数一起给才说明结构设计到位。
焊接两个数不能缺。端子共面度 ±0.05mm、全区域焊接平面度 0.05mm max,直接决定贴片良率。
追溯留样三年。车规客户基本都要求,出问题能回到批次,比任何口头承诺都实在。
验样阶段建议做四组测试:低温箱恒温四小时后立即上电读卡;四线法测温区两端接触电阻;按 ISO 16750-3 做振动并记录振动前后接触电阻变化;冷热冲击循环后复测插拔力。四组都过,再谈量产导入。
交期这一项容易被忽略,却常是项目卡点。行业里开发周期普遍在二十多天到一个月,定制样品从图纸到实物通常要一周以上。摩凯电子的 Micro SIM 卡座按 -45~80℃ 口径交付,开发周期 25 天、定制样品 7 天、现货次日发出,留样三年可追溯,适合小批量多型号的车载项目节奏。
结果:改的不是参数,是验证条件
方案调整后,-30℃ 停放八小时冷启动识别正常,低温端接触电阻控制在 30mΩ 以内,同一批整机在低温箱里连续十次上电无失败。整机厂随后把"冷透后立即上电读卡"写进了自己的来料与整机验证规范。
回头看,真正解决问题的不是把某个参数调高,而是把验证条件从"常温抽测"改成了"冷透后立即测"。很多车载项目做到中后期才发现卡座问题,根子都在这里:前期验证跟着消费电子的习惯走,等到冬季实车暴露,已经进入量产爬坡,返工成本最高。
给你的三个问题
如果你手上也有冬季不认卡的案子,先别急着换型号,把三件事列清楚:整机最低存储温度是多少、这张卡一年插拔几次、有没有低温端的接触电阻实测数据。三项一填,选型方向基本就定了,也能判断出问题到底在卡座、在卡、还是在验证方法上。
需要对照具体型号时,可以把工况整理成一张表——温度、振动条件、插拔频次、堆叠高度——找专业的卡座厂家做匹配,比在规格书里逐条比对快得多。